Quand la décarbonation commence par le procédé
Depuis quelques années, les industriels de la cosmétique sont confrontés à une pression croissante.
Réduction des émissions de CO₂, hausse du coût de l’énergie, tension sur la ressource en eau, exigences RSE des marques et des circuits de distribution, évolution des réglementations : la performance environnementale n’est plus un sujet annexe, elle devient un enjeu stratégique.
Pour autant, lorsqu’un industriel cosmétique lance un projet de transformation énergétique, le point de départ est rarement la décarbonation elle-même.
Dans la majorité des cas, les véritables déclencheurs sont beaucoup plus opérationnels :
- des groupes froids vieillissants ;
- des chaudières arrivant en fin de vie ;
- des capacités de production devenues insuffisantes ;
- des temps de cycle trop longs ;
- des consommations énergétiques en forte augmentation ;
- des installations devenues complexes à maintenir.
C’est précisément ce constat qui a conduit Savoie Process à développer une approche radicalement différente.
Car après plusieurs années passées à analyser des ateliers cosmétiques, une évidence s’est imposée :
Les projets de décarbonation qui réussissent ne commencent pas par l’énergie. Ils commencent par le procédé.
Cette conviction est à l’origine de la création d’ECOFICIENT®.
Une erreur fréquente : considérer l'énergie comme une utilité indépendante
Dans la plupart des industries, les utilités sont historiquement traitées comme des équipements séparés :
- la chaudière produit le chaud ;
- le groupe froid produit le froid ;
- la station de NEP consomme de l’eau chaude ;
- les équipements process utilisent ces deux ressources.
Pendant des décennies, cette organisation a fonctionné. Mais lorsqu’on analyse finement une usine cosmétique, on découvre rapidement que cette vision est artificielle.
En réalité, les besoins énergétiques sont directement générés par les fabrications elles-mêmes.
Chaque opération de process crée instantanément un besoin thermique :
- chauffer une émulsion ;
- fondre une phase grasse ;
- maintenir une recette en température ;
- refroidir un produit avant conditionnement ;
- préparer une opération de nettoyage ;
- réaliser une désinfection thermique.
L’énergie n’est donc pas un sujet indépendant du procédé. Elle en est une conséquence directe.
L'industrie cosmétique : un formidable laboratoire énergétique
C’est en travaillant sur les procédés cosmétiques que les équipes de Savoie Process ont commencé à identifier un paradoxe énergétique récurrent.
Prenons un exemple simple : un produit cosmétique est chauffé de 20°C à 75°C pour être fabriqué.
Quelques heures plus tard, ce même produit doit être refroidi de 75°C à 25°C.
Autrement dit :
- l’usine consomme de l’énergie pour créer des calories ;
- puis elle consomme à nouveau de l’énergie pour les évacuer.
Plus encore, pendant qu’un réacteur refroidit un lot, une autre partie du site a souvent besoin de chaleur pour :
- alimenter une NEP ;
- chauffer un autre réacteur ;
- produire de l’eau chaude industrielle ;
- maintenir une boucle thermique.
Ce constat paraît presque évident lorsqu’on l’exprime ainsi.
Pourtant, dans les architectures industrielles classiques, ces calories sont généralement rejetées dans l’atmosphère par les condenseurs ou les aérothermes.
Le déclic : comprendre où naissent réellement les consommations
Contrairement à une approche énergétique traditionnelle, Savoie Process a commencé ses études non pas par l’analyse des équipements énergétiques, mais par l’observation des fabrications.
Sur plusieurs sites cosmétiques, les équipes ont étudié :
- les courbes de chauffe ;
- les courbes de refroidissement ;
- les volumes fabriqués ;
- les temps de cycle ;
- les performances des doubles enveloppes ;
- les opérations de NEP ;
- les besoins réels de production.
Dans l’une des études, les ingénieurs ont même recalculé les coefficients d’échange thermique réels des cuves à partir des courbes de refroidissement observées en production afin d’évaluer avec précision les puissances instantanées réellement nécessaires aux fabrications.
Cette démarche a conduit à une conclusion importante : les besoins énergétiques réels sont souvent très différents des hypothèses utilisées pour dimensionner historiquement les utilités.
Autrement dit, avant de changer une machine, il faut comprendre ce que le procédé demande réellement.
Les enseignements de plusieurs
années d'analyses terrain
Au-delà des résultats énergétiques, les différentes études réalisées sur des sites de production cosmétique ont mis en évidence plusieurs constantes.
La première concerne la sous-exploitation des données process. Dans la majorité des cas, les industriels disposent de nombreuses informations relatives à leurs équipements, mais très peu d’analyses croisées entre les paramètres de fabrication et les consommations énergétiques associées. Cette situation conduit fréquemment à surdimensionner certaines utilités ou à conserver des architectures historiques qui ne correspondent plus aux besoins réels de production.
La seconde concerne les interactions entre les ateliers. Les besoins énergétiques sont souvent analysés équipement par équipement alors que les opportunités de récupération apparaissent principalement lorsqu’une vision globale du site est adoptée. Les calories rejetées par une opération peuvent devenir une ressource pour une autre opération située à quelques mètres seulement.
Enfin, les études ont confirmé qu’un projet énergétique performant est souvent un projet qui améliore simultanément plusieurs indicateurs industriels : consommation d’énergie, consommation d’eau, disponibilité des équipements, temps de cycle et capacité de production. Cette approche multicritère constitue aujourd’hui l’un des fondements de la démarche développée par Savoie Process.
Quand l'analyse procédé révèle des gisements considérables
Les résultats des études ont parfois été surprenants.
Exemple sur les opérations de NEP
Dans un atelier cosmétique étudié, les consommations annuelles de NEP atteignaient environ 5 450 m³ d’eau. Après analyse détaillée des séquences de nettoyage et redéfinition de l’architecture de lavage, les simulations ont montré qu’il était possible de réduire cette consommation à environ 1 800 m³ par an, soit une diminution proche de 67 %.
La réduction ne concernait pas uniquement l’eau.
Les projections ont également mis en évidence :
- une réduction annuelle d’environ 48 m³ de détergent ;
- une baisse de la consommation énergétique liée à la chauffe des NEP de 298 MWh à 23 MWh ;
- une division par près de 12 des consommations de détergent utilisées pour les opérations de nettoyage.
Ces chiffres sont importants car ils illustrent un point souvent oublié : les plus gros gains énergétiques ne proviennent pas toujours des équipements énergétiques.
Ils proviennent souvent du procédé lui-même.
Quand les gains dépassent la seule facture énergétique
La réduction des consommations énergétiques constitue souvent l’objectif affiché des projets de décarbonation. Pourtant, les résultats issus des études menées démontrent que les bénéfices vont bien au-delà.
Sur un site cosmétique analysé, la mise en place d’une nouvelle approche du nettoyage en place permettrait de réduire les consommations d’eau associées aux NEP d’environ 5 450 m³ à 1 800 m³ par an. Cette optimisation s’accompagne d’une baisse significative des volumes de détergents utilisés ainsi que d’une réduction de l’énergie nécessaire à la production d’eau chaude de nettoyage.
L’analyse a également montré que l’énergie utilisée pour chauffer les opérations de nettoyage pourrait passer d’environ 298 MWh à seulement 23 MWh par an dans le scénario étudié.
Sur un autre site, l’étude d’intégration d’ECOFICIENT® a mis en évidence un potentiel de réduction des émissions de CO₂ de l’ordre de 102 tonnes par an tout en générant un gain financier énergétique estimé à environ 26 000 € annuels.
Mais le chiffre le plus marquant reste probablement celui lié à la production : l’optimisation des phases de chauffe et de refroidissement permettrait de récupérer jusqu’à 1 500 heures de disponibilité industrielle supplémentaires chaque année.
Ces résultats illustrent parfaitement pourquoi la performance énergétique ne peut être analysée indépendamment de la performance industrielle globale.
Le véritable enjeu : la productivité
Dans de nombreux projets énergétiques, les discussions se concentrent sur les kWh économisés.
Pour un industriel, ce n’est pourtant pas toujours le sujet prioritaire.
Ce qui compte avant tout est la capacité à produire.
Lors des analyses menées sur un autre site cosmétique, les travaux ont montré qu’une nouvelle architecture énergétique permettrait non seulement de réduire les consommations énergétiques mais également d’améliorer significativement la disponibilité de production.
Le gain potentiel a été estimé à environ 1 500 heures de production supplémentaires par an grâce à une meilleure disponibilité thermique et à des performances accrues sur les phases de chauffe et de refroidissement.
À l’échelle d’un site industriel, un tel gain représente souvent une valeur économique largement supérieure aux seules économies d’énergie.
C’est précisément la différence entre une approche énergétique et une approche industrielle.
Pourquoi les solutions classiques atteignent leurs limites
Lorsque l’on observe une usine cosmétique traditionnelle, on retrouve souvent le schéma suivant :
- une chaudière gaz produit la chaleur ;
- un groupe froid produit le froid ;
- les calories du refroidissement sont rejetées ;
- les besoins de NEP consomment une nouvelle énergie ;
- les utilités fonctionnent indépendamment les unes des autres.
Cette logique fonctionnait tant que :
- l’énergie était peu coûteuse ;
- les objectifs de réduction carbone étaient limités ;
- les contraintes sur l’eau restaient secondaires.
Aujourd’hui, la situation a changé.
Les industriels recherchent désormais simultanément :
- moins d’énergie ;
- moins de CO₂ ;
- moins d’eau ;
- davantage de productivité ;
- plus de résilience énergétique.
Une simple optimisation d’équipement ne suffit plus. C’est l’architecture globale qui doit évoluer.
La naissance d’ECOFICIENT®
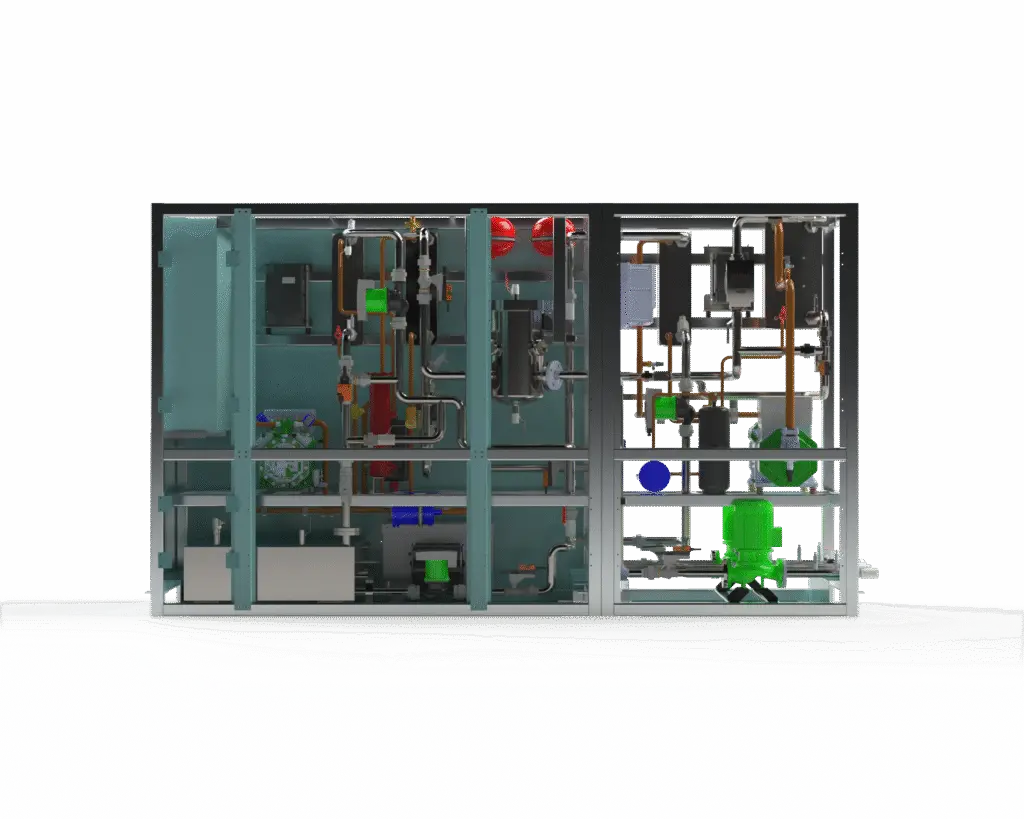
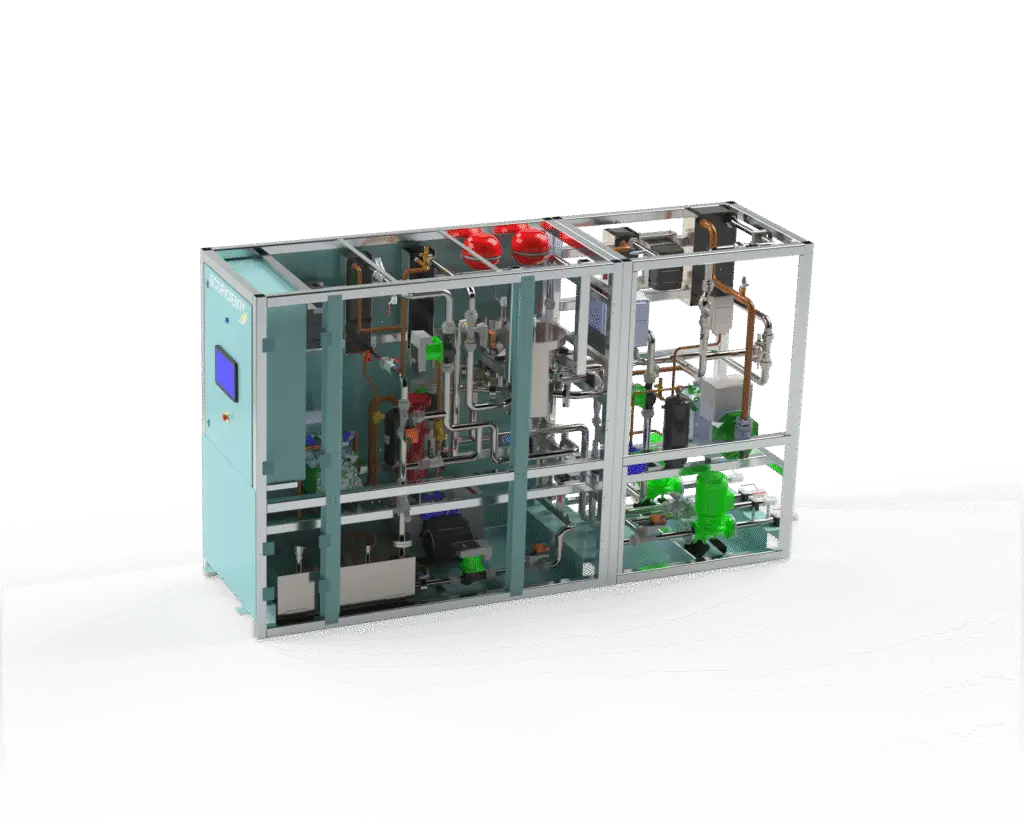
C’est dans ce contexte qu’est né ECOFICIENT®.
Contrairement à ce que l’on pourrait imaginer, l’équipement ECOFICIENT® n’est pas le résultat de la recherche d’une meilleure pompe à chaleur.
L’équipement ECOFICIENT® est le résultat de plusieurs années passées à analyser le fonctionnement réel des ateliers cosmétiques.
Le raisonnement de départ était simple :
Si le procédé génère simultanément des besoins de chaud et de froid, pourquoi continuer à les produire séparément ?
Pourquoi ne pas construire un système capable de gérer l’ensemble de ces flux thermiques dans une logique unique ?
La réponse a conduit au développement d’une architecture énergétique permettant :
- la production simultanée de chaud et de froid ;
- la récupération des calories issues des refroidissements process ;
- l’alimentation des besoins thermiques de production ;
- la production d’eau chaude industrielle ;
- l’alimentation des opérations de NEP ;
- la diminution progressive jusqu’à la suppression du recours aux énergies fossiles.
Et si vos besoins de chaud et de froid pouvaient fonctionner ensemble ?
Du gaspillage thermique à l'économie circulaire de la calorie
Les analyses réalisées ont montré qu’une très grande partie de l’énergie utilisée dans les ateliers cosmétiques circule en permanence entre les différentes opérations.
Le problème n’est donc pas la création des calories.
Le problème est leur gestion.
Historiquement :
- on produit de la chaleur et du froid ;
- ils sont utilisés ;
- ils sont rejetés ;
- on recrée ensuite une nouvelle chaleur ou un nouveau froid ailleurs.
La philosophie d’ECOFICIENT® consiste au contraire à maintenir ces énergies à l’intérieur du système.
Les calories extraites lors d’un refroidissement deviennent les calories utilisées pour un besoin de chauffage.
Le chaud et le froid cessent alors d’être des besoins opposés.
Ils deviennent les deux faces d’un même cycle énergétique.
Des gains mesurables
Les études réalisées sur les sites analysés permettent d’illustrer concrètement le potentiel d’une telle approche.
Parmi les résultats observés ou estimés :
- suppression quasi complète du recours au gaz sur certaines applications process ;
- réduction d’environ 102 tonnes de CO₂ par an sur l’un des sites étudiés ;
- réduction des coûts énergétiques estimée à environ 26 k€ par an dans le scénario étudié ;
- diminution majeure des consommations d’eau liées aux opérations de nettoyage ;
- réduction de près de 1 650 m³ d’eau par an sur le refroidissement des pompes à vide grâce à une transformation vers un fonctionnement en boucle fermée ;
- récupération et valorisation d’une part importante de la chaleur fatale générée par les procédés.
Pris individuellement, chacun de ces gains est intéressant.
Additionnés, ils changent complètement la performance industrielle du site.
Pourquoi la cosmétique a été le terrain idéal
Tous les secteurs industriels ne présentent pas la même complémentarité entre besoins thermiques.
La cosmétique, en revanche, possède plusieurs caractéristiques particulièrement favorables :
- alternance permanente de phases de chauffe et de refroidissement ;
- nombreux besoins de nettoyage ;
- présence de doubles enveloppes thermiques ;
- fortes exigences de maîtrise des températures ;
- besoins souvent continus en eau chaude et en eau froide.
Ces caractéristiques ont constitué un terrain d’expérimentation exceptionnel.
Elles ont permis aux équipes de comprendre avec précision comment les calories circulent à travers une usine cosmétique.
C’est cette connaissance terrain qui a façonné l’architecture d’ECOFICIENT®.
Une industrie parmi les plus exigeantes en matière thermique
Le secteur cosmétique présente des caractéristiques rarement réunies dans une même industrie.
Les ateliers doivent gérer simultanément :
- des produits sensibles à la température ;
- des phases de chauffage parfois supérieures à 80°C ;
- des refroidissements rapides ;
- des opérations de nettoyage fréquentes ;
- des exigences réglementaires élevées ;
- des changements de fabrication nombreux.
Cette complexité a obligé les équipes de Savoie Process à développer une compréhension particulièrement fine des flux thermiques.
L’observation des fabrications a progressivement montré que chaque calorie possède plusieurs vies potentielles au sein d’un atelier. Une énergie rejetée lors du refroidissement peut être réutilisée ailleurs quelques minutes plus tard pour une opération de chauffage ou de nettoyage.
Cette réalité a profondément influencé la conception d’ECOFICIENT®. La solution n’a donc pas été développée à partir d’une technologie disponible sur le marché, mais à partir de besoins observés directement dans les ateliers de production.
Une approche qui dépasse l'énergie
Limiter ECOFICIENT® à une innovation énergétique serait réducteur.
La véritable innovation réside davantage dans la méthode que dans la technologie.
L’approche développée par Savoie Process repose sur une idée simple :
Avant d’optimiser l’énergie, il faut comprendre le procédé.
Cette philosophie explique pourquoi les études commencent systématiquement par :
- les recettes ;
- les temps de fabrication ;
- les cycles de nettoyage ;
- les contraintes de production ;
- les besoins réels des opérateurs.
L’énergie n’arrive qu’ensuite.
Cette inversion du raisonnement est probablement ce qui différencie le plus Savoie Process d’un acteur purement CVC ou d’un intégrateur énergétique traditionnel.
L'avenir de la décarbonation industrielle
La transition énergétique de l’industrie est souvent présentée comme une question d’équipements.
Dans les faits, les projets les plus performants montrent une réalité différente.
Les meilleures économies apparaissent lorsque l’on considère l’usine comme un système global où :
- le procédé ;
- l’eau ;
- le chaud ;
- le froid ;
- la production ;
- l’énergie
sont intimement liés.
La cosmétique a été l’un des premiers secteurs à révéler cette réalité. Et c’est précisément cette expérience qui a conduit à la création d’ECOFICIENT®.
Une conviction forgée sur le terrain
Les projets étudiés ont ainsi confirmé une conviction forte : la meilleure énergie est rarement celle que l’on produit en plus. C’est d’abord celle que l’on cesse de perdre. En réconciliant procédé et énergie, l’industrie cosmétique ouvre la voie à une nouvelle génération d’usines plus sobres, plus performantes et davantage résilientes face aux enjeux économiques et environnementaux à venir.
Conclusion
Pendant longtemps, les industriels ont considéré l’énergie comme une utilité venant servir le procédé.
Les travaux menés au sein des ateliers cosmétiques ont progressivement démontré l’inverse.
L’énergie n’est pas à côté du procédé.
Elle fait partie du procédé.
C’est en analysant les fabrications, les temps de cycle, les opérations de NEP, les besoins de chauffe et les besoins de refroidissement que Savoie Process a identifié les incohérences énergétiques présentes dans la plupart des usines cosmétiques.
ECOFICIENT® est né de cette observation.
Non pas comme une réponse technologique à un problème énergétique, mais comme une réponse industrielle à une problématique de procédé.
Et c’est probablement cette origine qui fait aujourd’hui toute sa différence : avoir été conçu non pas à partir des machines disponibles sur le marché, mais à partir de la réalité quotidienne des fabricants de cosmétiques.
Votre atelier cosmétique présente-t-il le même potentiel ?
Sources
- Étude APS de décarbonation et optimisation process d’un site cosmétique français (anonymisée). [001-Rappor…001 rev1.3 | PDF]
- Étude APS d’intégration ECOFICIENT® sur un site cosmétique français (anonymisée). [012-Rappor…&B rev 1.0 | PDF]